Entre le moule et le camion, un voile, un cadre ou une cuve de 10 tonnes est levé quatre à six fois. À chaque levage, la sécurité tient à la façon dont la pièce est saisie, à la résistance d’un béton parfois encore jeune et à la position des opérateurs. Voici comment repérer les levages qui concentrent le risque, puis les traiter dans le bon ordre.
Dans une usine de préfabrication, la capacité du pont roulant est rarement en cause. Les accidents graves de manutention lourde naissent ailleurs, à l’interface entre la pièce et l’appareil : dans la façon dont on saisit la pièce, dans le moment choisi pour la lever, et dans la position des mains et des corps à cet instant.
C’est aussi là que se trouvent les progrès les plus rapides, et ils ne passent pas forcément par un investissement. Le premier pas consiste à regarder autrement la séquence de production.
Commencer par compter les levages
Suivez une pièce lourde depuis le moule jusqu’au chargement. Dans la plupart des ateliers, elle passe par cinq étapes : le démoulage, le retournement ou le basculement, le transfert vers le stockage, la reprise en stock, puis le chargement. Certaines références en ajoutent d’autres, qu’il s’agisse d’une reprise pour finition, d’un contrôle qualité ou d’un changement de zone de stockage.
L’exercice le plus utile tient en une demi-journée. Prenez vos cinq références les plus lourdes ou les plus délicates et notez, pour chacune, le nombre de levages et le mode de préhension utilisé à chaque étape : ancres et élingues, pince ou palonnier à ventouses. Notez surtout les moments où un opérateur se trouve à portée de la charge. Le résultat est presque toujours le même : deux ou trois levages concentrent l’essentiel du risque, et ce sont eux qu’il faut traiter en priorité.
Ce décompte a une seconde utilité, souvent négligée : vérifier que le système de levage a bien été prévu pour ce nombre de manipulations. Par exemple, une ancre incorporée dans une pièce béton n’est normalement pas considérée comme un accessoire réutilisable à volonté. On distingue alors l’ancre, destinée à rester dans la pièce pour un usage défini, et l’accessoire qui vient s’y raccorder (cloche, anneau, crochet, chaîne, etc.), généralement réutilisable sous réserve des contrôles prévus. Pour cet ensemble de manutention, le nombre de cycles de levage prévu par le fabricant est à respecter impérativement : si une pièce est reprise plus souvent que prévu, en usine comme sur chantier, il faut s’assurer que le système a été conçu et déclaré pour ces levages répétés.
Trois moments critiques dans la vie de la pièce
Une fois cette cartographie faite, les situations à risque se ressemblent d’une usine à l’autre. Trois moments de la vie de la pièce reviennent presque toujours.
Le démoulage : l'effort maximal sur le béton le plus jeune
Sur le terrain, le scénario à risque est bien connu : la pièce « ne vient pas », alors on tire un peu plus fort. Elle risque de se libérer d’un coup et de partir en balancement, et si elle est levée par ancres, l’une d’elles peut s’arracher avec son cône de béton.
Le démoulage est en effet souvent le levage le plus sollicitant de toute la vie de la pièce. Au poids propre s’ajoutent trois facteurs : l’adhérence au moule, le frottement contre les faces de coffrage, et un béton qui n’a pas encore atteint sa résistance finale.
L’adhérence dépend largement du type de coffrage et de l’agent démoulant, ou huile de décoffrage, dont le rôle est trop souvent sous-estimé : c’est lui qui crée le film protecteur anti-adhérent entre le béton frais et la surface du moule ou du coffrage. Un produit inadapté ou mal appliqué, et la pièce reste collée au moment de la lever.
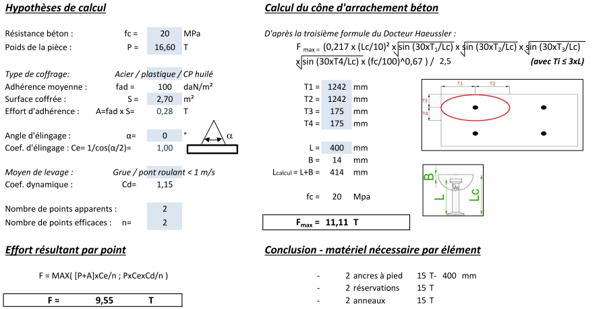
Le jeune âge du béton appelle, lui, une étude spécifique, car la géométrie de la pièce et ses conditions de levage interagissent. La longueur, la section et la position des points de préhension déterminent les moments fléchissants, les efforts de traction et les sollicitations locales que subit la pièce. Ces efforts sont comparés aux propriétés mécaniques du béton au moment du démoulage, notamment sa résistance en traction et son module d’élasticité. L’analyse doit également intégrer les effets dynamiques liés au levage et un facteur de sécurité adapté au mode de préhension. L’objectif est de définir une résistance minimale au démoulage qui garantit l’intégrité de la pièce, tout en réduisant l’âge de manutention pour optimiser la cadence de production.
Lorsque la pièce est levée par ancres, le fascicule FD CEN/TR 15728, référence pour leur conception et leur utilisation, intègre justement ces efforts d’adhérence et de frottement, ainsi que l’influence de la procédure de levage sur la direction des efforts. Il demande aussi d’évaluer la résistance au détachement du cône de béton en fonction de la profondeur d’ancrage et de la résistance du béton au moment précis du levage.
Le retournement : quand la pièce change d'appui
On retourne encore souvent des cadres, des cuves ou des éléments massifs au pont roulant, avec deux crochets et parfois un appui au sol. C’est l’une des opérations les plus délicates de l’atelier : pendant la bascule, la charge passe d’un appui à l’autre, les efforts changent de direction sur les points de levage, et la pièce peut glisser ou retomber brutalement. Le réflexe de la stabiliser à la main place alors un opérateur exactement au mauvais endroit.
Le stockage et la reprise
Les éléments stockés verticalement, comme les voiles et les murs en racks ou sur chevalets, créent un risque spécifique : une pièce peut basculer lorsqu’on retire sa voisine ou lorsque le calage a bougé. Ce risque est d’autant plus sournois qu’il ne survient pas pendant un levage, mais entre deux.
Deux gestes à risque, à toutes les étapes
À ces moments s’ajoutent deux gestes qui peuvent intervenir à n’importe quelle étape, du démoulage au chargement.
L'élingage : un geste courant, souvent peu formé
Dès que la pièce est levée par ancres et élingues, une bonne partie de la sécurité repose sur l’élingueur. Le conducteur de pont roulant est formé, souvent par la voie du CACES R484. L’élingueur, lui, apprend fréquemment sur le tas, alors que c’est lui qui choisit l’accessoire, vérifie sa compatibilité avec l’ancre et règle la longueur des brins, donc l’angle d’élingage.
Un chiffre suffit à mesurer l’enjeu. Avec une ouverture de 120° entre deux brins, chaque brin reprend la totalité du poids de la pièce, contre environ 58 % à 60°. Un angle mal maîtrisé peut ainsi presque doubler l’effort sur chaque ancre, tout en modifiant la direction de traction.
La main sur la charge
Quel que soit le mode de levage, on guide, on stabilise et on ajuste encore souvent la dépose à la main, au contact de la pièce. C’est d’ailleurs à la dépose que surviennent surtout les écrasements, entre la charge et un rack, un chevalet ou une autre pièce. La règle « personne sous la charge » est connue de tous ; celle de « personne à portée de la charge » l’est beaucoup moins.
La méthode : traiter le risque dans le bon ordre
Face à ces situations, la tentation est d’ajouter des consignes. Elles sont nécessaires, mais elles viennent en dernier dans la logique de prévention. Les principes généraux de prévention du Code du travail (article L4121-2) fixent en effet un ordre : éviter le risque, le combattre à la source, privilégier la protection collective, et seulement ensuite encadrer les comportements. Appliqué au levage lourd, cet ordre se traduit en cinq leviers.
Levier 1 : supprimer des manutentions
La manutention la plus sûre est celle qu’on ne fait pas. Chaque manutention supprimée retire un risque et fait gagner, au passage, du temps de cycle. D’où une question simple à poser pour chaque référence : pourquoi cette pièce doit-elle être retournée au pont roulant ?
La réponse se trouve souvent dans l’outil de moulage. Une table basculante verticalise elle-même le panneau, de façon contrôlée, avant qu’il soit repris : le pont roulant le lève alors dans l’axe de ses points de levage, sans retournement. Les moules batterie vont plus loin en produisant les éléments directement à la verticale.
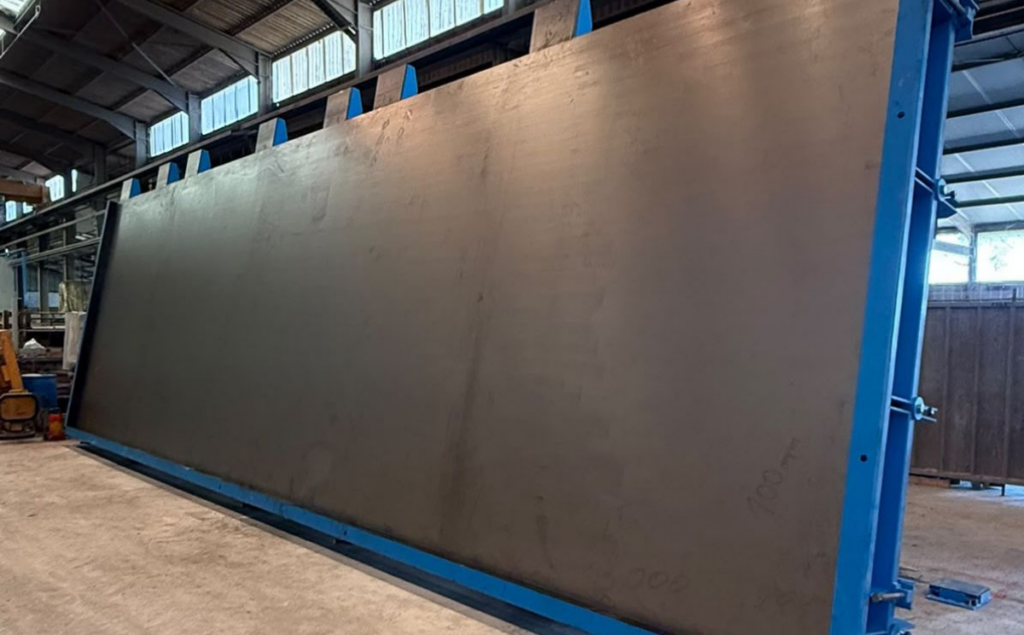
Construx, dont JB Concrete est le représentant en France, conçoit notamment des tables basculantes de grande surface et plusieurs familles de moules batterie pour poutres, poteaux et murs, dont certains entièrement hydrauliques, pensés pour les usines qui cherchent à réduire au maximum les interventions manuelles. Un projet de ce type mérite d’être évalué sous l’angle de la sécurité autant que sous celui de la capacité.
Levier 2 : démouler correctement, au bon moment
Avant de lever, il faut libérer la pièce. Tout ce qui réduit l’adhérence et le frottement réduit l’effort au levage : ouvrir réellement les rives et les faces de coffrage, appliquer correctement un agent démoulant adapté au type de coffrage, et utiliser des moules à ouverture hydraulique quand la géométrie le permet.
L’autre moitié du sujet, c’est la résistance du béton. Démouler « à l’heure » plutôt qu’« à la résistance » revient à parier sur la température et le dosage du jour. Des éprouvettes de contrôle ou des capteurs de maturométrie permettent au contraire de vérifier, sur une donnée mesurée, que la résistance minimale au démoulage est bien atteinte. C’est particulièrement utile en saison froide, justement celle qui commence.
Levier 3 : répartir la prise plutôt que la concentrer
Les ancres et élingues restent le moyen de levage le plus répandu, mais ce n’est pas le seul. Une ancre concentre l’effort en un point du béton. La préhension par le vide fait l’inverse : elle répartit la charge sur toute une surface, sans ancre à incorporer dans la pièce. C’est la réponse à la question « peut-on manipuler 10 tonnes sans élingue ? ».
Le principe est physique : la pression atmosphérique exerce de l’ordre de 10 tonnes par mètre carré. En pratique, le niveau de vide réellement atteint et les coefficients de sécurité imposent des surfaces de ventouse nettement plus grandes, mais l’essentiel demeure : la prise se fait sur une surface, sans point d’ancrage.

Acimex, constructeur français que nous représentons, s’est spécialisé dans ce domaine. Ses palonniers à ventouses permettent de démouler puis retourner des cuves, des caveaux ou des conteneurs, mais aussi de lever et positionner dalles et murs. Pour les pièces sans face adaptée, la préhension mécanique par pince motorisée ou hydraulique prend le relais.
Ce levier a aussi ses limites, qu’il vaut mieux connaître avant d’investir. Une face très rugueuse demande des joints adaptés et un essai sur pièce réelle, et la géométrie conditionne l’implantation des ventouses.
Levier 4 : éloigner l'humain de la charge
Quelques mesures simples suffisent à changer la géographie du risque. Une télécommande radio permet au conducteur de choisir son point de vue au lieu de suivre la charge, des cordes ou des perches de guidage remplacent les mains, et les zones de levage sont matérialisées au sol sans que les circulations piétonnes les traversent. Ces mesures coûtent peu.
Elles tiennent d’autant mieux dans la durée que l’équipement de préhension permet de retourner ou de déposer une pièce sans intervention manuelle. Avec un palonnier à ventouses comme ceux évoqués au levier précédent, un seul opérateur commande les mouvements à distance, sans aucun contact avec la pièce.
Levier 5 : formaliser, former, vérifier
Dernier levier, indispensable : un plan de levage par référence. Cette fiche courte, jointe au dossier de fabrication, précise le poids de la pièce et la position de son centre de gravité (point sensible pour les pièces à réservations), le mode de préhension, le type et l’emplacement des ancres s’il y en a ainsi que leur nombre de cycles de levage admis, l’accessoire à utiliser, la résistance minimale au démoulage et la séquence de manutention jusqu’au stockage. Elle traduit en somme les conclusions des notes de calcul et de l’étude de démoulage sous une forme directement exploitable par l’atelier.
Côté formation, le Code du travail (article R4323-55) réserve la conduite des équipements de levage aux travailleurs ayant reçu une formation adéquate. L’élingage mérite la même attention, avec une formation spécifique.
Côté vérifications, l’arrêté du 1er mars 2004 fixe le cadre : la vérification générale périodique (VGP) a lieu tous les douze mois en règle générale, avec une fréquence plus élevée pour certaines catégories d’appareils. Un palonnier à ventouses étant un accessoire de levage, il est soumis à une vérification de mise en service, à une vérification de remise en service et à la VGP. S’y ajoute un contrôle visuel des accessoires avant chaque utilisation.
Avant d'investir : cinq questions à poser
Les budgets de l’an prochain se préparent maintenant. Si un équipement de levage figure dans vos arbitrages, ces cinq questions vous feront gagner du temps.
Quelle part de vos levages lourds l’équipement couvrira-t-il ? Un outil qui traite l’essentiel de votre volume se justifie bien plus facilement qu’un outil dédié à une référence rare.
Quel est l’état de surface de la face de préhension ? Selon qu’elle est lisse, brute, poreuse ou percée de réservations, la solution change, et un essai sur une pièce réelle reste la meilleure réponse.
Quelle capacité reste-t-il réellement sur votre pont roulant ? Le poids du palonnier, de la pince ou du retourneur vient s’ajouter à celui de la pièce, et c’est l’ensemble que l’appareil doit reprendre.
Que se passe-t-il en cas de coupure d’énergie ? Pour un palonnier à ventouses, la norme EN 13155 encadre les équipements de sécurité : vacuomètre, alarme sonore et visuelle, clapets anti-retour et réserve de vide qui maintient la charge en cas de coupure. Demandez au constructeur de vous montrer concrètement comment l’équipement réagit.
Quel gain de cycle en attendre ? Un investissement de sécurité bien choisi est aussi un investissement de productivité. Acimex indique par exemple que quelques minutes suffisent pour lever une cuve béton, la déplacer et la retourner à 180°.
Dernier point de calendrier : les machines et accessoires de levage mis sur le marché à partir du 20 janvier 2027 relèveront du règlement (UE) 2023/1230, qui remplace la directive Machines. Pour un équipement commandé cet hiver et livré l’an prochain, mieux vaut aborder le sujet dès la consultation.
La sécurité d'un levage se décide avant le crochet
Un accident de manutention lourde ne se résume jamais à un arrêt de travail : il entraîne aussi un poste à l’arrêt, une enquête, une pièce perdue, un chantier client en retard, et parfois une image durablement abîmée. Nous reviendrons dans les prochaines semaines sur ces coûts cachés.
Retenez surtout ceci : la sécurité d’un levage de 10 tonnes se joue rarement sous le crochet. Elle se décide en amont, dans le choix du moule et du mode de préhension, dans l’étude de l’accessoire de levage et du démoulage, et dans l’organisation de la séquence de production. C’est plutôt une bonne nouvelle, car tous ces choix se préparent, se chiffrent et s’améliorent.
Vous voulez un regard extérieur sur vos levages ? Envoyez-nous vos trois pièces les plus délicates à manutentionner, avec le plan, le poids et le mode de levage actuel. Nous regarderons avec vous, et avec les constructeurs que nous représentons, quels levages peuvent être supprimés, simplifiés ou sécurisés
Textes et normes cités
- Code du travail, articles L4121-2 (principes généraux de prévention) et R4323-55 (formation à la conduite des équipements de levage).
- Arrêté du 1er mars 2004 relatif aux vérifications des appareils et accessoires de levage.
- FD CEN/TR 15728, Conception et utilisation d’inserts pour le levage et la manutention des éléments préfabriqués en béton.
- NF EN 13155, Appareils de levage à charge suspendue : sécurité, équipements amovibles de prise de charge.
- Règlement (UE) 2023/1230 du 14 juin 2023 sur les machines.